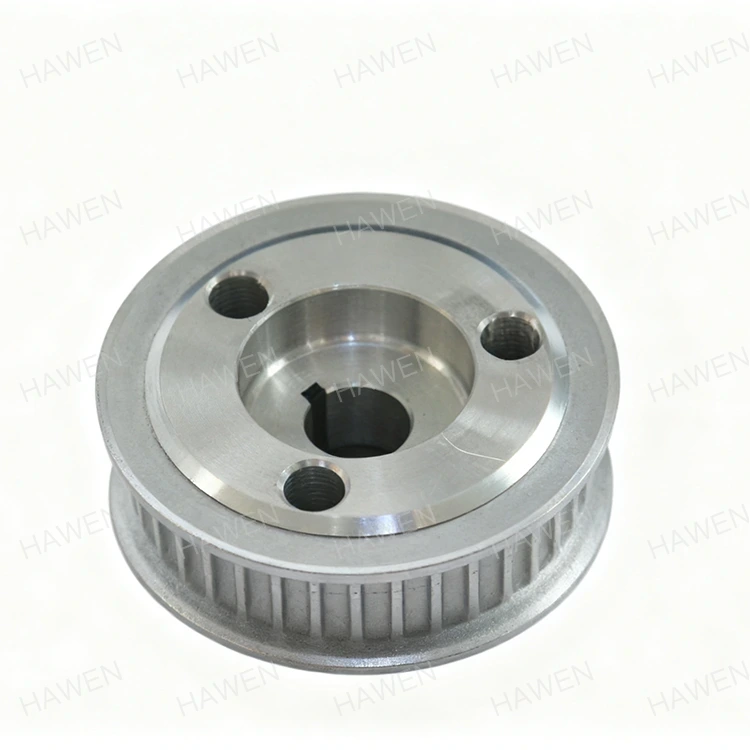
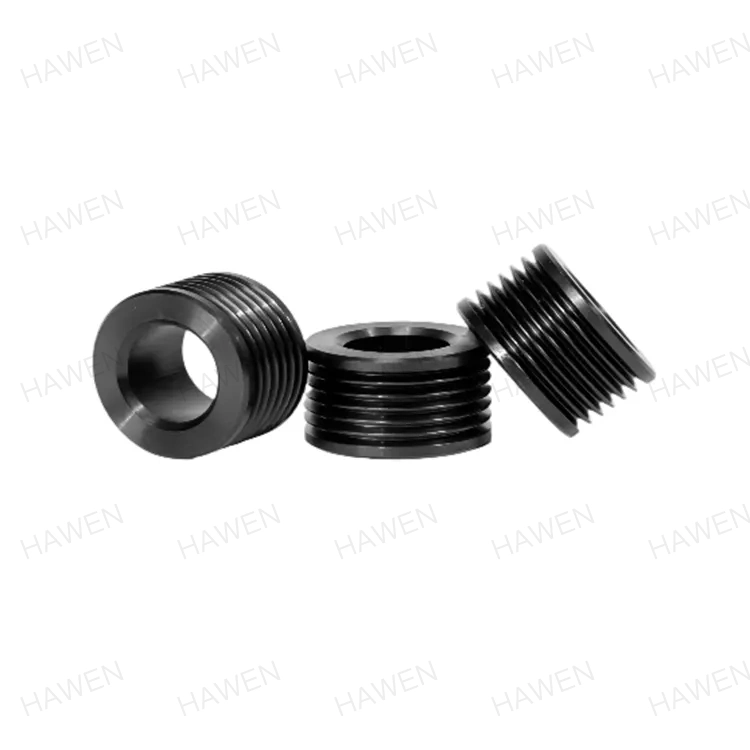
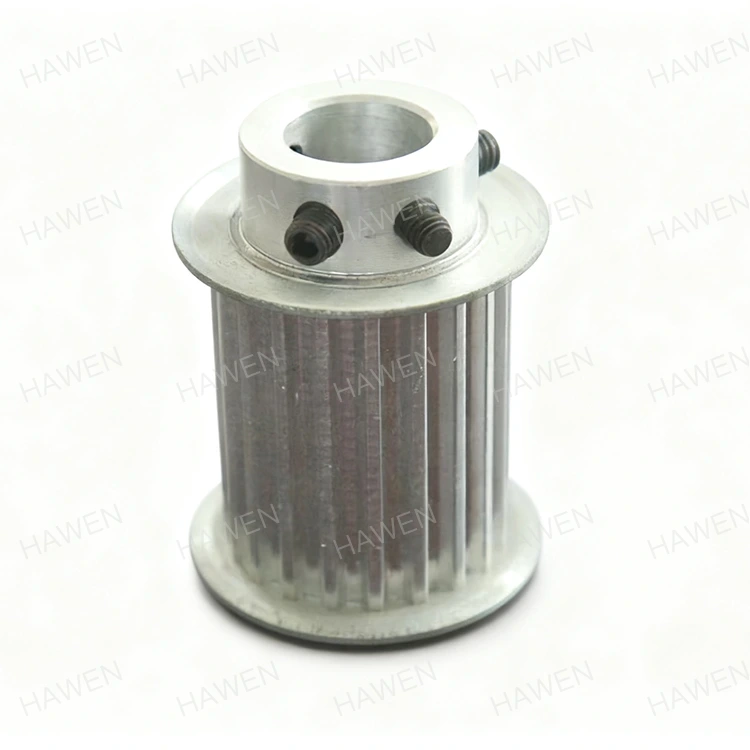
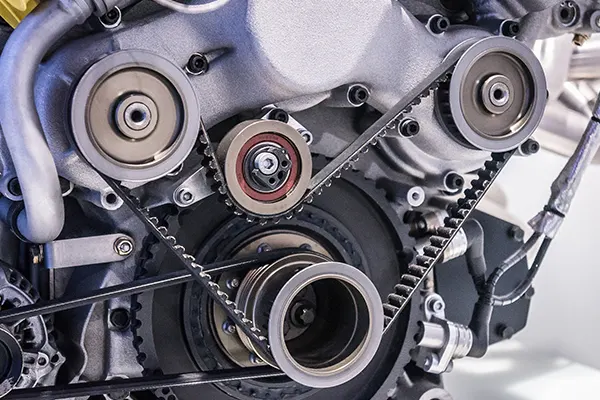
Ένας μηχανικός συντήρησης εγκαθιστά ένα νέο σετΤροχαλίες ιμάντασε ένα σύστημα μετάδοσης κίνησης, βέβαιοι ότι το καθορισμένο προφίλ αυλάκωσης και η διάμετρος θα επαναφέρουν τον ιμάντα κίνησης στην αρχική του απόδοση. Μέσα σε εβδομάδες, η ζώνη αρχίζει να τσιρίζει, οι άκρες ξεφτίζουν και η ζώνη κάθεται ανομοιόμορφα στο αυλάκι. Το πρόβλημα δεν είναι η ζώνη. Το πρόβλημα είναι το αυλάκι. Η γωνία αυλάκωσης είναι μακριά κατά δύο μοίρες, η διάμετρος της αυλάκωσης ποικίλλει κατά μήκος της περιφέρειας και το φινίρισμα της επιφάνειας είναι πολύ τραχύ. Αυτό το σενάριο είναι άμεση συνέπεια διεργασιών μηχανικής κατεργασίας που δεν ήταν ικανές να κρατήσουν τις απαιτούμενες ανοχές. Για τους αγοραστές τροχαλιών ιμάντα, η κατανόηση ποιες διαδικασίες μηχανικής κατεργασίας διασφαλίζουν την ακρίβεια και τη συνέπεια του αυλακιού είναι απαραίτητη για την αποφυγή αυτών των αστοχιών.
Αυτός ο οδηγός είναι γραμμένος για μηχανικούς προμηθειών και υπεύθυνους συντήρησης που πρέπει να προμηθευτούν τροχαλίες ιμάντα που αποδίδουν αξιόπιστα. Θα εξηγήσουμε τις κρίσιμες παραμέτρους του αυλακιού, τις διαδικασίες κατεργασίας που τις επιτυγχάνουν, τις μεθόδους επιθεώρησης που τις επαληθεύουν και τα κριτήρια για την αξιολόγηση ενός προμηθευτή. Θα παρέχουμε επίσης λεπτομερείς παραμέτρους προϊόντος από το εργοστάσιό μας στη Zhejiang Hawen Electromechanical Co., Ltd. Είτε προμηθεύεστε τροχαλίες για μεταφορείς, μηχανισμούς HVAC, γεωργικά μηχανήματα ή βιομηχανικούς ανεμιστήρες, αυτός ο οδηγός θα σας βοηθήσει να καθορίσετε τη σωστή ποιότητα κατεργασίας και να επιλέξετε έναν προμηθευτή που μπορεί να το παραδώσει.
Η απόδοση μιας τροχαλίας ιμάντα εξαρτάται από την ακρίβεια του αυλακιού της. Το αυλάκι είναι το κανάλι που οδηγεί και πιάνει τη ζώνη. Εάν το αυλάκι δεν είναι ακριβές, ο ιμάντας δεν θα εφαρμόσει σωστά και η μονάδα δίσκου θα χάσει την απόδοση, θα δημιουργήσει θόρυβο και θα φθαρεί πρόωρα. Τέσσερις παράμετροι αυλάκωσης είναι κρίσιμες: η γωνία αυλάκωσης, η διάμετρος του αυλακιού, το προφίλ αυλάκωσης και το φινίρισμα της επιφάνειας. Η γωνία αυλάκωσης καθορίζει τον τρόπο με τον οποίο σφηνώνεται ο ιμάντας στην αυλάκωση. Για μια τροχαλία με ιμάντα V, η τυπική γωνία είναι 34, 36 ή 38 μοίρες, ανάλογα με τη διάμετρο της τροχαλίας. Ένα σφάλμα μόλις ενός βαθμού μπορεί να μειώσει την ικανότητα μετάδοσης ισχύος του ιμάντα και να προκαλέσει ανομοιόμορφη φθορά. Η διάμετρος της αυλάκωσης καθορίζει τη γραμμή βήματος του ιμάντα, η οποία επηρεάζει την αναλογία ταχύτητας. Το προφίλ αυλάκωσης περιλαμβάνει το βάθος της αύλακας και την ακτίνα της ρίζας. Το φινίρισμα της επιφάνειας επηρεάζει την τριβή και τη φθορά του ιμάντα. Ο παρακάτω πίνακας συνοψίζει αυτές τις παραμέτρους και τις τυπικές ανοχές τους.
| Παράμετρος | Τυπική Ανοχή | Επιπτώσεις στην Απόδοση |
| Groove Angle | +/- 0,5 μοίρες | Επηρεάζει τη σφήνωση της ζώνης και τη μετάδοση ισχύος |
| Διάμετρος αυλακιού | +/- 0,05 χλστ | Επηρεάζει την αναλογία ταχύτητας και την παρακολούθηση της ζώνης |
| Προφίλ Groove (βάθος, ακτίνα ρίζας) | +/- 0,1 χλστ | Επηρεάζει το κάθισμα και τη φθορά της ζώνης |
| Φινίρισμα επιφάνειας (Ra) | 0,8 - 1,6 μm | Επηρεάζει την τριβή και τη διάρκεια ζωής του ιμάντα |
| Groove Runout | +/- 0,05 χλστ | Επηρεάζει τους κραδασμούς και την παρακολούθηση της ζώνης |
ΣτοZhejiang Hawen Electromechanical Co., Ltd., το εργοστάσιό μας κατασκευάζει τροχαλίες ιμάντα σε αυτές τις ανοχές και πιο σφιχτές. Κατανοούμε ότι η ακρίβεια του αυλακιού είναι το θεμέλιο της απόδοσης κίνησης ιμάντα και έχουμε επενδύσει στον εξοπλισμό μηχανικής κατεργασίας και επιθεώρησης που είναι απαραίτητος για να το επιτύχουμε. Η ομάδα μηχανικών μας μπορεί να συμβουλεύσει σχετικά με τις κατάλληλες ανοχές για τη συγκεκριμένη εφαρμογή σας.
Το προφίλ αυλάκωσης μιας τροχαλίας ιμάντα διαμορφώνεται μέσω μιας ακολουθίας διαδικασιών κατεργασίας. Η πρώτη διαδικασία είναι η στροφή, η οποία καθορίζει τη βασική γεωμετρία της τροχαλίας, συμπεριλαμβανομένης της εξωτερικής διαμέτρου, της οπής και του πλάτους της όψης. Στη συνέχεια, το αυλάκι κόβεται στην επιφάνεια της τροχαλίας. Για τις τροχαλίες με ιμάντα V, η αυλάκωση κόβεται συνήθως χρησιμοποιώντας ένα εργαλείο φόρμας ή ένα εργαλείο αυλάκωσης CNC που ταιριάζει με την απαιτούμενη γωνία και προφίλ. Η ακρίβεια του αυλακιού εξαρτάται από την ακαμψία του μηχανήματος, την ευκρίνεια του εργαλείου και την ακρίβεια της διαδρομής του εργαλείου. Μετά την αυλάκωση, η τροχαλία μπορεί να λειανθεί για να βελτιωθεί το φινίρισμα της επιφάνειας και η ακρίβεια των διαστάσεων. Ο παρακάτω πίνακας συνοψίζει τις διαδικασίες κατεργασίας και τον ρόλο τους στην ακρίβεια αυλακώσεων.
| Διαδικασία | Λειτουργία | Τυπική ανοχή που επιτεύχθηκε | Εξοπλισμός |
| Στροφή | Σχηματίζει OD, διάτρηση και πρόσωπο | +/- 0,05 χλστ | Τόρνος CNC |
| αυλάκωση | Κόβει το προφίλ αυλάκωσης | +/- 0,1 mm, +/- 0,5 μοίρες | Τόρνος CNC με εργαλείο αυλάκωσης |
| Τρίψιμο | Βελτιώνει το φινίρισμα και την ακρίβεια | +/- 0,02 mm, Ra 0,8 μm | Κυλινδρικός μύλος |
| Αφαίρεση γρεζιών | Αφαιρεί τις αιχμηρές άκρες | N/A | Χειροκίνητη ή αυτοματοποιημένη |
| Εξισορρόπηση | Διορθώνει την κατανομή μάζας | G16 ή καλύτερα | Μηχάνημα δυναμικής εξισορρόπησης |
Στο εργοστάσιό μας, χρησιμοποιούμε τόρνους CNC με ενεργό εργαλείο για να περιστρέφουμε και να αυλακώνουμε τροχαλίες ιμάντα σε μία μόνο διάταξη. Αυτό εξαλείφει το σφάλμα που μπορεί να προκύψει όταν η τροχαλία τσακίζεται ξανά μεταξύ των λειτουργιών. Χρησιμοποιούμε επίσης εργαλεία φόρμας ακριβείας που αλέθονται στο ακριβές προφίλ αυλάκωσης, διασφαλίζοντας ότι η γωνία και η ακτίνα της ρίζας είναι συνεπείς από μέρος σε μέρος.
Το τρίψιμο είναι η διαδικασία που παίρνει μια καλή τροχαλία και την κάνει τροχαλία ακριβείας. Ενώ η στροφή και η αυλάκωση καθορίζουν τη βασική γεωμετρία, η λείανση βελτιώνει τη γωνία αυλάκωσης, τη διάμετρο της αυλάκωσης και το φινίρισμα της επιφάνειας. Η λείανση εκτελείται χρησιμοποιώντας έναν τροχό λείανσης ακριβείας που είναι ντυμένος στο απαιτούμενο προφίλ αυλάκωσης. Η τροχαλία είναι τοποθετημένη σε έναν άξονα ακριβείας και περιστρέφεται ενάντια στον τροχό λείανσης. Η διαδικασία λείανσης αφαιρεί μια μικρή ποσότητα υλικού, συνήθως 0,1 έως 0,3 mm, και επιτυγχάνει ανοχές που είναι δύσκολο να φτάσετε μόνο με το γύρισμα. Το φινίρισμα της επιφάνειας μετά την λείανση είναι τυπικά Ra 0,4 έως 0,8 μm, το οποίο μειώνει την τριβή και τη φθορά του ιμάντα. Ο παρακάτω πίνακας συγκρίνει την ακρίβεια και το φινίρισμα που επιτυγχάνονται με το γύρισμα και το τρίψιμο.
| Διαδικασία | Ανοχή γωνίας αυλακιού | Ανοχή διαμέτρου αυλακιού | Φινίρισμα επιφάνειας (Ra) |
| Μόνο στροφή | +/- 0,5 μοίρες | +/- 0,05 χλστ | 1,6 - 3,2 μm |
| Γύρισμα + Τρίψιμο | +/- 0,1 βαθμοί | +/- 0,01 χλστ | 0,4 - 0,8 μm |
Στη Hawen, το εργοστάσιό μας χρησιμοποιεί κυλινδρικούς μύλους CNC με μετρητή κατά τη διάρκεια της διαδικασίας για την άλεση των αυλακώσεων των τροχαλιών ιμάντα μας. Το σύστημα μέτρησης κατά τη διαδικασία μετρά συνεχώς τη διάμετρο του αυλακιού κατά τη διάρκεια της λείανσης και αντισταθμίζει αυτόματα τη φθορά των τροχών. Αυτό διασφαλίζει ότι κάθε τροχαλία πληροί την καθορισμένη ανοχή, ανεξάρτητα από τον αριθμό των εξαρτημάτων στη διάρκεια της παραγωγής. Επίσης, ντύνουμε τον τροχό λείανσης σε τακτά χρονικά διαστήματα για να διατηρήσουμε το προφίλ αυλάκωσης και να αποτρέψουμε το κάψιμο ή την επιφανειακή ζημιά.
Η επαλήθευση της ακρίβειας των αυλακώσεων κατά την παραγωγή είναι απαραίτητη για τη διασφάλιση ότι κάθε τροχαλία ιμάντα πληροί τις προδιαγραφές. Η διαδικασία επαλήθευσης περιλαμβάνει επιθεώρηση κατά τη διαδικασία και τελική επιθεώρηση. Η επιθεώρηση κατά τη διαδικασία εκτελείται από τον χειριστή του μηχανήματος χρησιμοποιώντας εργαλεία χειρός, όπως μετρητές αυλακώσεων, μικρόμετρα και δείκτες καντράν. Ο χειριστής ελέγχει τη γωνία αυλάκωσης, τη διάμετρο του αυλακιού και τη διαρροή του αυλακιού σε τακτά χρονικά διαστήματα κατά τη διάρκεια της παραγωγής. Εάν εντοπιστεί απόκλιση, το μηχάνημα ρυθμίζεται πριν παραχθούν περισσότερα εξαρτήματα. Η τελική επιθεώρηση πραγματοποιείται από το τμήμα ποιοτικού ελέγχου χρησιμοποιώντας πιο ακριβή εξοπλισμό, όπως μια μηχανή μέτρησης συντεταγμένων (CMM) ή έναν προβολέα προφίλ. Το CMM μπορεί να μετρήσει τη γωνία αυλάκωσης, το προφίλ αυλάκωσης και την εκροή του αυλακιού με υψηλή ακρίβεια. Ο παρακάτω πίνακας συνοψίζει τις μεθόδους επιθεώρησης και τις εφαρμογές τους.
| Μέθοδος Επιθεώρησης | Τι Μετρά | Ακρίβεια | Όταν χρησιμοποιείται |
| Groove Gauge | Γωνία αυλάκωσης και προφίλ | +/- 0,5 μοίρες | Σε εξέλιξη |
| Μικρόμετρο | Διάμετρος αυλάκωσης | +/- 0,01 χλστ | Σε εξέλιξη |
| Ενδεικτική λυχνία | αυλάκωση | +/- 0,01 χλστ | Σε εξέλιξη |
| Προβολέας Προφίλ | Προφίλ Groove | +/- 0,005 χλστ | Τελική επιθεώρηση |
| Μηχανή μέτρησης συντεταγμένων (CMM) | Όλες οι παράμετροι αυλάκωσης | +/- 0,002 χλστ | Τελική επιθεώρηση |
Στο εργοστάσιό μας, χρησιμοποιούμε έναν συνδυασμό κατά τη διαδικασία και τελικής επιθεώρησης για να επαληθεύσουμε την ακρίβεια αυλάκωσης των τροχαλιών ιμάντα μας. Οι χειριστές μας είναι εκπαιδευμένοι να χρησιμοποιούν μετρητές αυλάκωσης και μικρόμετρα για να ελέγχουν τη γωνία και τη διάμετρο της αυλάκωσης κάθε 10 μέρη. Το τμήμα ποιοτικού ελέγχου μας χρησιμοποιεί ένα CMM για την επαλήθευση του προφίλ αυλάκωσης και της διαρροής σε δειγματοληπτική βάση. Διατηρούμε λεπτομερή αρχεία επιθεώρησης για κάθε παρτίδα παραγωγής, παρέχοντας πλήρη ιχνηλασιμότητα στους πελάτες μας.
Η αξιολόγηση ενός προμηθευτή τροχαλίας ιμάντα για την ποιότητα μηχανικής κατεργασίας απαιτεί εστίαση στον εξοπλισμό, τα εργαλεία, τον έλεγχο διαδικασίας, την επιθεώρηση και την εμπειρία. Ο προμηθευτής πρέπει να έχει τον εξοπλισμό για να στρίβει, να αυλακώνει και να λειαίνει τις τροχαλίες στις απαιτούμενες ανοχές. Αυτό περιλαμβάνει τόρνους CNC, μύλους CNC και εργαλεία ακριβείας. Ο προμηθευτής πρέπει να διαθέτει σύστημα ελέγχου διαδικασίας που να διασφαλίζει σταθερή ποιότητα από μέρος σε μέρος. Αυτό περιλαμβάνει τη διαχείριση εργαλείων, τη διαχείριση ψυκτικού υγρού και τη συντήρηση του μηχανήματος. Ο προμηθευτής πρέπει να διαθέτει ένα σύστημα επιθεώρησης που επαληθεύει την ακρίβεια των αυλακώσεων σε κάθε παρτίδα παραγωγής. Αυτό περιλαμβάνει βαθμονομημένους μετρητές, CMM και εκπαιδευμένους επιθεωρητές. Και ο προμηθευτής πρέπει να έχει εμπειρία στην παραγωγή τροχαλιών ιμάντα για παρόμοιες εφαρμογές. Ο παρακάτω πίνακας συνοψίζει αυτά τα κριτήρια αξιολόγησης.
| Κριτήριο Αξιολόγησης | Τι να ψάξετε | Γιατί έχει σημασία |
| Μηχανουργικός Εξοπλισμός | Τόρνοι CNC, μύλοι CNC, ζωντανά εργαλεία | Εξασφαλίζει την ικανότητα διατήρησης ανοχών |
| Εργαλεία | Εργαλεία φόρμας ακριβείας, ντυμένοι τροχοί λείανσης | Εξασφαλίζει την ακρίβεια του προφίλ αυλάκωσης |
| Έλεγχος Διαδικασιών | Διαχείριση εργαλείων, διαχείριση ψυκτικού υγρού, συντήρηση | Εξασφαλίζει συνέπεια από μέρος σε μέρος |
| Σύστημα Επιθεώρησης | Βαθμονομημένοι μετρητές, CMM, εκπαιδευμένοι επιθεωρητές | Επαληθεύει την ακρίβεια αυλάκωσης σε κάθε παρτίδα |
| Εμπειρία | Παρακολούθηση σε παρόμοιες εφαρμογές | Επιδεικνύει ικανότητα και αξιοπιστία |
Στη Hawen, το εργοστάσιό μας παράγει τροχαλίες ιμάντα για πάνω από μια δεκαετία. Έχουμε επενδύσει σε προηγμένο εξοπλισμό κατεργασίας και λείανσης CNC και διατηρούμε ένα ολοκληρωμένο σύστημα ποιοτικού ελέγχου. Η ομάδα μηχανικών μας είναι διαθέσιμη για να σας βοηθήσει με τη μηχανική προδιαγραφών και εφαρμογών. Σας προσκαλούμε να μας αξιολογήσετε με βάση αυτά τα κριτήρια και να μας θεωρήσετε ως συνεργάτη σας για τις τροχαλίες ιμάντα.
Ο παρακάτω πίνακας παρέχει τις βασικές παραμέτρους προϊόντος για τις τροχαλίες ιμάντα μας. Αυτές οι τροχαλίες είναι σχεδιασμένες για μεταφορείς, μηχανισμούς HVAC, γεωργικά μηχανήματα και βιομηχανικούς ανεμιστήρες. Το εργοστάσιό μας μπορεί επίσης να παράγει προσαρμοσμένες τροχαλίες για να καλύψει συγκεκριμένες απαιτήσεις.
| Παράμετρος | Εύρος προδιαγραφών | Σημειώσεις |
| Εξωτερική διάμετρος | 50 - 1.200 χλστ | Προσαρμοσμένα μεγέθη διαθέσιμα |
| Προφίλ Groove | Ιμάντας V, ιμάντας χρονισμού, επίπεδος ιμάντας | Προσαρμοσμένα προφίλ διαθέσιμα |
| Αριθμός αυλακώσεων | 1 - 12 | Προσαρμοσμένες διαμορφώσεις διαθέσιμες |
| Ανοχή γωνίας αυλακιού | +/- 0,5 μοίρες (γυρισμένο), +/- 0,1 μοίρες (γείωση) | Επιλέγεται με βάση την εφαρμογή |
| Ανοχή διαμέτρου αυλακιού | +/- 0,05 mm (γυρισμένο), +/- 0,01 mm (γείωση) | Επιλέγεται με βάση την εφαρμογή |
| Φινίρισμα επιφάνειας | Ra 0,8 - 1,6 μm (αλεσμένο) | Μειώνει τη φθορά της ζώνης |
| Υλικό | Χυτοσίδηρος, Χάλυβας, Αλουμίνιο | Επιλεγμένο για δύναμη και βάρος |
| Εξισορρόπηση | G16 ή καλύτερα | Μειώνει τους κραδασμούς |
| MOQ | 10 τεμάχια | Διαπραγματεύσιμο για μεγάλες παραγγελίες |
| Χρόνος ανοχής | 2-4 εβδομάδες | Εξαρτάται από την ποσότητα και την προσαρμογή |
Στο εργοστάσιό μας, κατασκευάζουμε τις τροχαλίες ιμάντα για να πληρούν αυτές τις προδιαγραφές και πολλά άλλα. Μπορούμε να προσαρμόσουμε τη διάμετρο, το προφίλ αυλάκωσης, τον αριθμό των αυλακώσεων, το υλικό και τις ανοχές για να ταιριάζουν στις συγκεκριμένες απαιτήσεις σας. Το σύστημα ποιοτικού ελέγχου μας περιλαμβάνει επιθεώρηση πρώτων υλών, επιθεώρηση κατά τη διαδικασία και τελική επιθεώρηση πριν από την αποστολή. Στόχος μας είναι να παρέχουμε στους πελάτες μας τροχαλίες ιμάντα υψηλής ποιότητας που ανταποκρίνονται στις απαιτήσεις απόδοσης τους.
Ερώτηση 1: Ποια είναι η πιο κρίσιμη παράμετρος αυλάκωσης για την απόδοση της τροχαλίας ιμάντα;
Απάντηση: Η πιο κρίσιμη παράμετρος αυλάκωσης είναι η γωνία αυλάκωσης. Η γωνία αυλάκωσης καθορίζει τον τρόπο με τον οποίο σφηνώνεται ο ιμάντας στην αυλάκωση και πόση ισχύς μπορεί να μεταδώσει ο κινητήρας. Ένα σφάλμα μόλις ενός βαθμού μπορεί να μειώσει την ικανότητα μετάδοσης ισχύος του ιμάντα και να προκαλέσει ανομοιόμορφη φθορά. Για το λόγο αυτό, η γωνία αυλάκωσης πρέπει να καθορίζεται με ανοχή +/- 0,5 μοίρες ή μικρότερη, ανάλογα με την εφαρμογή.
Ερώτηση 2: Γιατί είναι απαραίτητο το τρόχισμα εάν η τροχαλία είναι ήδη γυρισμένη;
Απάντηση: Η λείανση είναι απαραίτητη για να επιτευχθεί το υψηλότερο επίπεδο ακρίβειας αυλάκωσης και φινιρίσματος επιφάνειας. Η στροφή μπορεί να επιτύχει ανοχή γωνίας αυλάκωσης +/- 0,5 μοίρες και φινίρισμα επιφάνειας Ra 1,6-3,2 μm. Η λείανση μπορεί να επιτύχει ανοχή γωνίας αυλάκωσης +/- 0,1 μοίρες και φινίρισμα επιφάνειας Ra 0,4-0,8 μm. Η βελτιωμένη ακρίβεια και φινίρισμα μειώνουν τη φθορά, τους κραδασμούς και τον θόρυβο της ζώνης και βελτιώνουν την απόδοση μετάδοσης ισχύος.
Ερώτηση 3: Πώς μπορώ να επαληθεύσω την ακρίβεια αυλάκωσης μιας τροχαλίας που έχω λάβει;
Απάντηση: Μπορείτε να επαληθεύσετε την ακρίβεια του αυλακιού χρησιμοποιώντας ένα μετρητή αυλάκωσης, ένα μικρόμετρο και μια ένδειξη καντράν. Ο μετρητής αυλάκωσης ελέγχει τη γωνία και το προφίλ αυλάκωσης. Το μικρόμετρο ελέγχει τη διάμετρο της αυλάκωσης. Η ένδειξη καντράν ελέγχει την εκροή αυλακιού. Για κρίσιμες εφαρμογές, μπορείτε να στείλετε ένα δείγμα σε ένα εργαστήριο μετρολογίας για επιθεώρηση CMM. Στην Zhejiang Hawen Electromechanical Co., Ltd., παρέχουμε αναφορές επιθεώρησης με κάθε αποστολή.
Ερώτηση 4: Μπορούν οι φθαρμένες τροχαλίες να επεξεργαστούν εκ νέου για να αποκατασταθεί η ακρίβεια του αυλακιού;
Απάντηση: Σε ορισμένες περιπτώσεις, οι φθαρμένες τροχαλίες μπορούν να επεξεργαστούν εκ νέου για να αποκατασταθεί η ακρίβεια των αυλακώσεων. Η διαδικασία περιλαμβάνει την αφαίρεση μικρής ποσότητας υλικού από την αυλάκωση για την αποκατάσταση της σωστής γωνίας και προφίλ. Ωστόσο, αυτό μειώνει τη διάμετρο της αυλάκωσης, η οποία μπορεί να επηρεάσει την αναλογία ταχύτητας. Η επανακατεργασία είναι εφικτή μόνο εάν η τροχαλία έχει αρκετό υλικό και εάν η μειωμένη διάμετρος είναι αποδεκτή για την εφαρμογή. Η ομάδα μηχανικών μας μπορεί να συμβουλεύσει εάν η επανακατεργασία είναι μια βιώσιμη επιλογή.
Ερώτηση 5: Ποιος είναι ο τυπικός χρόνος παράδοσης για προσαρμοσμένες τροχαλίες ιμάντα;
Απάντηση: Ο τυπικός χρόνος παράδοσης για προσαρμοσμένες τροχαλίες ιμάντα είναι 2 έως 4 εβδομάδες μετά την έγκριση της κλήρωσης. Ο χρόνος παράδοσης εξαρτάται από την πολυπλοκότητα του προφίλ αυλάκωσης, το υλικό και την ποσότητα που έχει παραγγελθεί. Για μεγάλες παραγγελίες ή περίπλοκα προφίλ, ο χρόνος παράδοσης μπορεί να είναι μεγαλύτερος. Στο εργοστάσιό μας, συνεργαζόμαστε στενά με τους πελάτες μας για να ικανοποιήσουμε τις απαιτήσεις παράδοσης.
Η ακρίβεια και η συνέπεια των αυλακώσεων αποτελούν τη βάση της απόδοσης της τροχαλίας ιμάντα. Οι διαδικασίες μηχανικής κατεργασίας που χρησιμοποιούνται για το σχηματισμό του αυλακιού - στροφή, αυλάκωση και λείανση - καθορίζουν εάν η τροχαλία θα παρέχει αξιόπιστη μετάδοση ισχύος ή θα προκαλέσει φθορά, θόρυβο και κραδασμούς στον ιμάντα. Για τους αγοραστές, η κατανόηση αυτών των διαδικασιών είναι απαραίτητη για τον καθορισμό του σωστού επιπέδου ποιότητας και για την αξιολόγηση ενός προμηθευτή. Στην Zhejiang Hawen Electromechanical Co., Ltd., το εργοστάσιό μας διαθέτει τον εξοπλισμό, τα εργαλεία και την εμπειρία για την παραγωγή τροχαλιών ιμάντα που πληρούν τις πιο απαιτητικές ανοχές αυλακώσεων. Χρησιμοποιούμε κατεργασία CNC και λείανση ακριβείας για να επιτύχουμε ανοχές γωνίας αυλάκωσης +/- 0,1 μοίρες και φινιρίσματα επιφανειών Ra 0,8 μm ή καλύτερα.
Είτε προμηθεύεστε τροχαλίες για μεταφορείς, μηχανισμούς HVAC, γεωργικά μηχανήματα ή βιομηχανικούς ανεμιστήρες, σας προσκαλούμε να επικοινωνήσετε μαζί μας για να συζητήσουμε τις απαιτήσεις σας. Μπορούμε να παρέχουμε δείγματα, τεχνικά δεδομένα και προσαρμοσμένες λύσεις. Η δέσμευσή μας στην ποιότητα και την ικανοποίηση των πελατών μας έχει κάνει έναν αξιόπιστο συνεργάτη για επιχειρήσεις σε όλο τον κόσμο.
Επικοινωνήστε σήμερα με την Zhejiang Hawen Electromechanical Co., Ltdγια να συζητήσετε τις απαιτήσεις σας για την τροχαλία ιμάντα και να ανακαλύψετε πώς οι δυνατότητες μηχανικής κατεργασίας μας μπορούν να ανταποκριθούν στις προδιαγραφές ακρίβειας αυλακιού σας.
-
Διεύθυνση:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang Province Κίνα
Πνευματικά δικαιώματα © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Με την επιφύλαξη παντός δικαιώματος. Links| Sitemap| RSS| XML| Πολιτική Απορρήτου